1. Indice d'hydroxyle : 1 gramme de polymère polyol contenait une quantité d'hydroxyle (-OH) équivalente au nombre de milligrammes de KOH, l'unité étant mgKOH/g.
2. Équivalent : le poids moléculaire moyen d'un groupe fonctionnel.
3. Teneur en isocyanate : la teneur en isocyanate dans la molécule
4. Indice d'isocyanate : indique le degré d'excès d'isocyanate dans la formule du polyuréthane, généralement représenté par la lettre R.
5. Allongeur de chaîne : Il s'agit d'alcools et d'amines de faible poids moléculaire qui peuvent allonger, étendre ou former des liaisons croisées de réseau spatial de chaînes moléculaires.
6. Segment dur : Le segment de chaîne formé par la réaction de l'isocyanate, de l'allongeur de chaîne et du réticulant sur la chaîne principale des molécules de polyuréthane, et ces groupes ont une énergie de cohésion plus grande, un volume d'espace plus grand et une plus grande rigidité.
7. Segment souple : polymère polyol à chaîne principale carbone-carbone, bonne flexibilité, dans la chaîne principale du polyuréthane pour le segment de chaîne flexible.
8. Méthode en une étape : désigne la méthode de moulage par polyol oligomère, diisocyanate, extenseur de chaîne et catalyseur mélangés en même temps après injection directe dans le moule, à une certaine température de durcissement.
9. Méthode du prépolymère : Première réaction de prépolymérisation d'un polyol oligomère et d'un diisocyanate, pour générer un prépolymère de polyuréthane à base de NCO terminal, coulée puis réaction du prépolymère avec un extenseur de chaîne, méthode de préparation d'un élastomère de polyuréthane, appelée méthode du prépolymère.
10. Méthode du semi-prépolymère : la différence entre la méthode du semi-prépolymère et la méthode du prépolymère est qu'une partie du polyol polyester ou du polyol polyéther est ajoutée au prépolymère sous forme de mélange avec un extenseur de chaîne, un catalyseur, etc.
11. Moulage par injection-réaction (RIM) : Ce procédé consiste à mélanger et injecter simultanément des oligomères liquides de faible masse moléculaire dans un moule. La réaction rapide qui se produit dans la cavité du moule entraîne une augmentation rapide de la masse moléculaire du matériau. Il s'agit d'un procédé permettant de produire à très grande vitesse des polymères entièrement nouveaux, dotés de structures de groupes caractéristiques inédites.
12. Indice de moussage : c'est-à-dire que le nombre de parties d'eau utilisées dans 100 parties de polyéther est défini comme indice de moussage (IF).
13. Réaction moussante : se réfère généralement à la réaction de l'eau et de l'isocyanate pour produire de l'urée substituée et libérer du CO2.
14. Réaction de gel : se réfère généralement à la formation d'une réaction de carbamate.
15. Temps de gélification : dans certaines conditions, le matériau liquide a besoin de temps pour former un gel.
16. Phase laiteuse : à la fin de la zone I, un phénomène laiteux apparaît dans la phase liquide du mélange de polyuréthane. Cette phase est appelée phase de crémage lors de la formation de la mousse de polyuréthane.
17. Coefficient d'expansion de chaîne : se réfère au rapport de la quantité de groupes amino et hydroxyle (unité : mo1) dans les composants d'allongement de chaîne (y compris l'allongement de chaîne mixte) à la quantité de NCO dans le prépolymère, c'est-à-dire au rapport du nombre de moles (nombre équivalent) du groupe hydrogène actif au NCO.
18, Polyéther à faible insaturation : principalement pour le développement du PTMG, prix du PPG, insaturation réduite à 0,05 mol/kg, proche des performances du PTMG, utilisant un catalyseur DMC, la principale variété de produits de la série Bayer Acclaim.
19. Solvant de qualité ester d'ammonium : pour la production de solvants pour polyuréthane, il convient de prendre en compte la force de dissolution et le taux de volatilisation. Cependant, pour la production de polyuréthane dans ce solvant, il est essentiel de tenir compte de la forte concentration en groupes NCO. Les solvants tels que les alcools et les éthers-alcools, qui réagissent avec les groupes NCO, sont à proscrire. Le solvant ne doit contenir ni impuretés telles que l'eau ou l'alcool, ni substances alcalines, qui risqueraient de dégrader le polyuréthane.
Le solvant ester ne doit pas contenir d'eau, ni d'acides ou d'alcools libres, susceptibles de réagir avec les groupes NCO. Le solvant ester utilisé dans le polyuréthane doit être un ester d'ammonium de haute pureté. Ce solvant réagit avec un excès d'isocyanate, puis la quantité d'isocyanate n'ayant pas réagi est déterminée à l'aide de dibutylamine afin de vérifier son aptitude à l'emploi. Le principe est que la consommation d'isocyanate n'est pas pertinente, car elle indique que l'eau, l'alcool et l'acide présents dans l'ester consomment la totalité de l'isocyanate. En revanche, si l'on exprime la quantité de solvant nécessaire pour consommer l'équivalent de groupe NCO (en grammes), la valeur obtenue est stable.
Un équivalent isocyanate inférieur à 2500 n'est pas utilisé comme solvant pour le polyuréthane.
La polarité du solvant influence fortement la réaction de formation de la résine. Plus la polarité est élevée, plus la réaction est lente. Par exemple, la différence de polarité entre le toluène et la méthyléthylcétone est de 24 fois. La forte polarité de la molécule de toluène permet la formation de liaisons hydrogène avec le groupe hydroxyle de l'alcool, ce qui ralentit la réaction.
Il est préférable de choisir un solvant aromatique parmi les esters polychlorés, car leur vitesse de réaction est plus rapide que celle des esters et des cétones, comme le xylène. L'utilisation de solvants esters et cétoniques permet de prolonger la durée de vie du polyuréthane bi-ramifié lors de sa mise en œuvre. Pour la production de revêtements, le choix du solvant de qualité ammoniacale mentionné précédemment est bénéfique pour la conservation des stabilisants.
Les solvants esters ont une forte solubilité, un taux de volatilisation modéré, une faible toxicité et sont plus utilisés ; la cyclohexanone est également plus utilisée ; les solvants hydrocarbonés ont une faible capacité de dissolution à l'état solide, sont moins utilisés seuls et plus souvent utilisés avec d'autres solvants.
20. Agent gonflant physique : l'agent gonflant physique est un agent qui forme les pores de la mousse par le changement de la forme physique d'une substance, c'est-à-dire par l'expansion d'un gaz comprimé, la volatilisation d'un liquide ou la dissolution d'un solide.
21. Agents gonflants chimiques : les agents gonflants chimiques sont ceux qui peuvent libérer des gaz tels que le dioxyde de carbone et l'azote après décomposition thermique, et former des pores fins dans la composition polymère du composé.
22. Réticulation physique : il existe des chaînes dures dans la chaîne souple du polymère, et la chaîne dure possède les mêmes propriétés physiques que le caoutchouc vulcanisé après réticulation chimique à une température inférieure au point de ramollissement ou au point de fusion.
23. Réticulation chimique : désigne le processus de liaison de grandes chaînes moléculaires par des liaisons chimiques sous l'action de la lumière, de la chaleur, d'un rayonnement à haute énergie, d'une force mécanique, d'ultrasons et d'agents de réticulation pour former un réseau ou une structure polymère.
24. Indice de moussage : le nombre de parties d'eau équivalent à 100 parties de polyéther est défini comme l'indice de moussage (IF).
25. Quels types d'isocyanates sont couramment utilisés en termes de structure ?
A : Aliphatique : HDI, alicyclique : IPDI,HTDI,HMDI, Aromatique : TDI,MDI,PAPI,PPDI,NDI.
26. Quels types d'isocyanates sont couramment utilisés ? Écrivez leur formule développée.
A: Diisocyanate de toluène (TDI), diphénylméthane-4,4 '-diisocyanate (MDI), polyphénylméthane polyisocyanate (PAPI), MDI liquéfié, hexaméthylène-diisocyanate (HDI).
27. Que signifient TDI-100 et TDI-80 ?
A: Le TDI-100 est composé de diisocyanate de toluène de structure 2,4 ; le TDI-80 désigne un mélange composé de 80 % de diisocyanate de toluène de structure 2,4 et de 20 % de structure 2,6.
28. Quelles sont les caractéristiques du TDI et du MDI dans la synthèse des matériaux polyuréthanes ?
A : Réactivité du 2,4-TDI et du 2,6-TDI. La réactivité du 2,4-TDI est plusieurs fois supérieure à celle du 2,6-TDI, car le groupe NCO en position 4 du 2,4-TDI est éloigné du groupe NCO en position 2 et du groupe méthyle, et il n'y a pratiquement aucune résistance stérique, tandis que le groupe NCO du 2,6-TDI est affecté par l'effet stérique du groupe ortho-méthyle.
Les deux groupes NCO du MDI sont éloignés l'un de l'autre et ne présentent aucun substituant à proximité, ce qui leur confère une réactivité relativement élevée. Même si un seul groupe NCO participe à la réaction, l'activité des autres diminue, mais l'activité globale reste globalement importante. Par conséquent, la réactivité du prépolymère de polyuréthane MDI est supérieure à celle du prépolymère TDI.
29. HDI, IPDI, MDI, TDI, NDI : lequel de ces produits offre la meilleure résistance au jaunissement ?
A : HDI (appartient au diisocyanate aliphatique jaune invariant), IPDI (fabriqué à partir de résine polyuréthane avec une bonne stabilité optique et une bonne résistance chimique, généralement utilisé pour fabriquer une résine polyuréthane de haute qualité ne se décolorant pas).
30. Objectif de la modification des inhalateurs-doseurs et méthodes de modification courantes
A : MDI liquéfié : Objectif modifié : le MDI pur liquéfié est un MDI modifié liquéfié, qui surmonte certains défauts du MDI pur (solide à température ambiante, fondant lors de l'utilisation, les chauffages répétés affectent les performances), et fournit également la base d'une large gamme de modifications pour l'amélioration des performances des matériaux polyuréthanes à base de MDI.
Méthodes :
① MDI liquéfié modifié à l'uréthane.
② MDI liquéfié modifié par carbodiimide et urétonimine.
31. Quels types de polyols polymères sont couramment utilisés ?
A: Polyol polyester, polyéther polyol
32. Combien existe-t-il de méthodes de production industrielle pour les polyols de polyester ?
A : Méthode de fusion sous vide ; B : Méthode de fusion avec gaz vecteur ; C : Méthode de distillation azéotropique
33. Quelles sont les structures particulières présentes sur le squelette moléculaire des polyols de polyester et de polyéther ?
A : Polyol polyester : Composé alcoolique macromoléculaire contenant un groupe ester sur le squelette moléculaire et un groupe hydroxyle (-OH) en position terminale. Polyols polyéther : Polymères ou oligomères contenant des liaisons éther (-O-) et des groupes terminaux (-OH) ou amine (-NH2) dans la structure du squelette moléculaire.
34. Quels sont les types de polyéther polyols selon leurs caractéristiques ?
A: Polyols polyéthers hautement actifs, polyols polyéthers greffés, polyols polyéthers ignifuges, polyols polyéthers modifiés hétérocycliques, polyols polytétrahydrofuranes.
35. Combien existe-t-il de types de polyéthers ordinaires selon l'agent de départ ?
A: Polyoxyde de propylène glycol, polyoxyde de propylène triol, polyéther polyol à bulles dures, polyéther polyol à faible insaturation.
36. Quelle est la différence entre les polyéthers à terminaison hydroxy et les polyéthers à terminaison amine ?
Les polyéthers à terminaison amine sont des éthers allyliques de polyoxyde dans lesquels l'extrémité hydroxyle est remplacée par un groupe amine.
37. Quels types de catalyseurs polyuréthanes sont couramment utilisés ? Quelles variétés couramment utilisées sont incluses ?
A : Les catalyseurs à base d'amines tertiaires, dont les variétés couramment utilisées sont : la triéthylènediamine, la diméthyléthanolamine, la N-méthylmorpholine et la N,N-diméthylcyclohexamine.
Les composés alkylés métalliques, dont les variétés couramment utilisées sont les catalyseurs organostanniques, peuvent être divisés en octoate d'étain, oléate d'étain et dilaurate de dibutylétain.
38. Quels sont les extenseurs ou réticulants de chaîne en polyuréthane couramment utilisés ?
A : Polyols (1,4-butanediol), alcools alicycliques, alcools aromatiques, diamines, alcoolamines (éthanolamine, diéthanolamine)
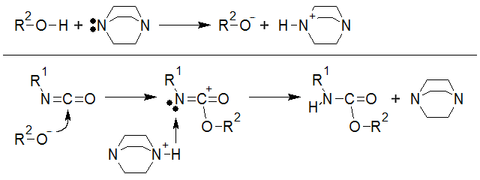
39. Mécanisme réactionnel des isocyanates
A : La réaction des isocyanates avec les composés hydrogénés actifs est due à l'attaque du centre nucléophile de la molécule de composé hydrogéné actif sur l'atome de carbone du groupe NCO. Le mécanisme réactionnel est le suivant :
40. Comment la structure de l'isocyanate affecte-t-elle la réactivité des groupes NCO ?
A : Électronégativité du groupe AR : si le groupe R est un groupe électro-attracteur, la densité électronique de l'atome de carbone du groupe -NCO est plus faible, ce qui le rend plus vulnérable aux attaques de nucléophiles. Autrement dit, il est plus facile de réaliser des réactions nucléophiles avec les alcools, les amines et d'autres composés. Si R est un groupe électro-donneur et que le transfert d'électrons s'effectue à travers le nuage électronique, la densité électronique de l'atome de carbone du groupe -NCO augmente, le rendant moins vulnérable aux attaques de nucléophiles et diminuant sa réactivité avec les composés hydrogénés. B : Effet d'induction : le diisocyanate aromatique contenant deux groupes NCO, lorsque le premier groupe -NCO participe à la réaction, l'effet de conjugaison du cycle aromatique induit l'absorption d'électrons par le second groupe -NCO, renforçant ainsi la réactivité du premier groupe -NCO. C'est l'effet d'induction. C. Effet stérique : Dans les molécules de diisocyanates aromatiques, si deux groupes -NCO sont présents simultanément dans un cycle aromatique, l’influence de l’un sur la réactivité de l’autre est souvent plus marquée. En revanche, lorsque deux groupes -NCO sont situés dans des cycles aromatiques différents au sein d’une même molécule, ou qu’ils sont séparés par des chaînes hydrocarbonées ou des cycles aromatiques, l’interaction entre eux est faible et diminue avec l’allongement de la chaîne hydrocarbonée ou l’augmentation du nombre de cycles aromatiques.
41. Types de composés d'hydrogène actif et réactivité NCO
A : NH2 aliphatique > OH aromatique > Eau > OH secondaire > OH phénolique > Groupe carboxyle > Urée substituée > Amido > Carbamate. (Plus la densité électronique du centre nucléophile est élevée, plus l'électronégativité est forte, plus la réactivité avec l'isocyanate est importante et plus la vitesse de réaction est rapide ; sinon, la réactivité est faible.)
42. Influence des composés hydroxylés sur leur réactivité avec les isocyanates
A : La réactivité des composés d'hydrogène actif (ROH ou RNH2) est liée aux propriétés de R ; lorsque R est un groupe électroattracteur (faible électronégativité), le transfert d'atomes d'hydrogène est difficile et la réaction entre les composés d'hydrogène actif et NCO est plus difficile ; si R est un substituant électrodonneur, la réactivité des composés d'hydrogène actif avec NCO peut être améliorée.
43. À quoi sert la réaction des isocyanates avec l'eau ?
A : C'est l'une des réactions fondamentales de la préparation de la mousse de polyuréthane. La réaction entre ces éléments produit d'abord un acide carbamique instable, qui se décompose ensuite en CO2 et en amines. Si l'isocyanate est en excès, l'amine résultante réagit avec l'isocyanate pour former une urée.
44. Lors de la préparation d'élastomères de polyuréthane, la teneur en eau des polyols polymères doit être strictement contrôlée.
A : Aucune bulle n'est requise dans les élastomères, les revêtements et les fibres, la teneur en eau des matières premières doit donc être strictement contrôlée, généralement inférieure à 0,05 %.
45. Différences dans les effets catalytiques des catalyseurs à base d'amine et d'étain sur les réactions d'isocyanate
A: Les catalyseurs à base d'amines tertiaires présentent une efficacité catalytique élevée pour la réaction de l'isocyanate avec l'eau, tandis que les catalyseurs à base d'étain présentent une efficacité catalytique élevée pour la réaction de l'isocyanate avec le groupe hydroxyle.
46. Pourquoi la résine polyuréthane peut-elle être considérée comme un polymère à blocs, et quelles sont les caractéristiques de la structure de la chaîne ?
Réponse : La chaîne principale de la résine polyuréthane étant composée de segments rigides et souples, les segments rigides résultent de la réaction entre l’isocyanate, l’allongeur de chaîne et l’agent de réticulation. Ces groupes présentent une énergie de cohésion, un volume et une rigidité plus élevés. Les segments souples, quant à eux, sont constitués du polyol, polymère à chaîne principale carbone-carbone, qui possède une bonne flexibilité.
47. Quels sont les facteurs qui affectent les propriétés des matériaux en polyuréthane ?
A : Énergie de cohésion de groupe, liaison hydrogène, cristallinité, degré de réticulation, poids moléculaire, segment dur, segment mou.
48. Quelles sont les matières premières qui constituent les segments souples et rigides de la chaîne principale des matériaux polyuréthanes ?
A : Le segment souple est composé de polyols oligomères (polyester, polyéther diols, etc.), et le segment rigide est composé de polyisocyanates ou de leur combinaison avec des extenseurs de chaîne à petites molécules.
49. Comment les segments souples et les segments rigides affectent-ils les propriétés des matériaux en polyuréthane ?
A : Segment souple : (1) Masse moléculaire du segment souple : à masse moléculaire égale pour le polyuréthane, si le segment souple est un polyester, la résistance du polyuréthane augmente avec la masse moléculaire du polyester diol. Si le segment souple est un polyéther, la résistance du polyuréthane diminue avec l'augmentation de la masse moléculaire du polyéther diol, mais l'allongement augmente. (2) Cristallinité du segment souple : elle influe fortement sur la cristallinité de la chaîne linéaire du polyuréthane. En général, la cristallisation améliore les performances des produits en polyuréthane, mais elle peut parfois réduire la flexibilité à basse température du matériau, et le polymère cristallin est souvent opaque.
Segment rigide : Le segment de chaîne rigide influence généralement la température de ramollissement et de fusion ainsi que les propriétés à haute température du polymère. Les polyuréthanes à base d’isocyanates aromatiques contiennent des cycles aromatiques rigides, ce qui augmente la résistance du polymère au niveau du segment rigide. La résistance du matériau est généralement supérieure à celle des polyuréthanes à base d’isocyanates aliphatiques, mais leur résistance à la dégradation par les ultraviolets est faible et ils jaunissent facilement. Les polyuréthanes aliphatiques, quant à eux, ne jaunissent pas.
50. Classification des mousses de polyuréthane
A: (1) mousse dure et mousse souple, (2) mousse haute densité et mousse basse densité, (3) mousse de type polyester, mousse de type polyéther, (4) mousse de type TDI, mousse de type MDI, (5) mousse de polyuréthane et mousse de polyisocyanurate, (6) production par méthode en une étape et par méthode de prépolymérisation, méthode continue et production intermittente, (8) mousse en bloc et mousse moulée.
51. Réactions fondamentales dans la préparation de la mousse
A : Cela fait référence à la réaction du groupe -NCO avec les groupes -OH, -NH2 et H2O. Lors de la réaction avec les polyols, la « réaction de gélification » au cours du processus de moussage correspond généralement à la formation d'un carbamate. L'utilisation de matières premières multifonctionnelles dans la matière première de la mousse permet d'obtenir un réseau réticulé, ce qui accélère la gélification du système.
La réaction de moussage se produit dans le système en présence d'eau. On parle généralement de « réaction de moussage » pour désigner la réaction entre l'eau et l'isocyanate qui produit de l'urée substituée et libère du CO2.
52. Mécanisme de nucléation des bulles
La matière première réagit en phase liquide, ou bien la réaction elle-même dépend de la température, pour produire un gaz qui se volatilise. Au fur et à mesure que la réaction progresse et que la chaleur dégagée est importante, la quantité de gaz et le taux de volatilisation augmentent continuellement. Lorsque la concentration en gaz dépasse la concentration de saturation, une bulle se forme progressivement à la surface de la solution et remonte à la surface.
53. Rôle du stabilisateur de mousse dans la préparation de la mousse de polyuréthane
A : Il possède un effet émulsifiant, ce qui améliore la solubilité mutuelle entre les composants du matériau moussant ; après l'ajout de tensioactif silicone, comme il réduit considérablement la tension superficielle γ du liquide, l'énergie libre accrue requise pour la dispersion des gaz est réduite, de sorte que l'air dispersé dans la matière première est plus susceptible de se nucléer pendant le processus de mélange, ce qui contribue à la production de petites bulles et améliore la stabilité de la mousse.
54. Mécanisme de stabilité de la mousse
A: L'ajout de tensioactifs appropriés favorise la formation d'une fine dispersion de bulles.
55. Mécanisme de formation des mousses à cellules ouvertes et des mousses à cellules fermées
A : Mécanisme de formation de la mousse à cellules ouvertes : Dans la plupart des cas, lorsqu'une forte pression s'exerce dans la bulle, la résistance de la paroi de la bulle formée par la réaction de gel n'est pas élevée, et le film de la paroi ne peut pas résister à l'étirement causé par la pression croissante du gaz ; le film de la paroi de la bulle est tiré et le gaz s'échappe par la rupture, formant ainsi la mousse à cellules ouvertes.
Mécanisme de formation de mousse à cellules fermées : Dans le système à bulles dures, en raison de la réaction des polyéther polyols multifonctionnels et de faible poids moléculaire avec le polyisocyanate, la vitesse de gélification est relativement rapide et le gaz dans la bulle ne peut pas briser la paroi de la bulle, formant ainsi la mousse à cellules fermées.
56. Mécanisme de moussage des agents moussants physiques et chimiques
A : Agent d'expansion physique : L'agent d'expansion physique est la formation des pores de la mousse par le changement de la forme physique d'une certaine substance, c'est-à-dire par l'expansion d'un gaz comprimé, la volatilisation d'un liquide ou la dissolution d'un solide.
Agents gonflants chimiques : Les agents gonflants chimiques sont des composés qui, lorsqu’ils sont décomposés par la chaleur, libèrent des gaz tels que le dioxyde de carbone et l’azote et forment de fins pores dans la composition polymère.
57. Procédé de préparation de la mousse de polyuréthane souple
A : Méthode en une étape et méthode du prépolymère
Méthode du prépolymère : le polyéther polyol réagit avec un excès de TDI pour former un prépolymère contenant des groupes NCO libres, puis ce dernier est mélangé à de l’eau, un catalyseur, un stabilisant, etc., afin de produire de la mousse. Méthode en une étape : diverses matières premières sont directement mélangées dans la cuve de mélange selon un dosage précis, et la mousse est produite en une seule étape. Cette méthode peut être continue ou intermittente.
58. Caractéristiques du moussage horizontal et vertical
Méthode à plaque de pression équilibrée : caractérisée par l’utilisation d’une feuille de papier supérieure et d’une plaque de recouvrement supérieure. Méthode à rainure de trop-plein : caractérisée par l’utilisation d’une rainure de trop-plein et d’une plaque d’atterrissage pour la bande transporteuse.
Caractéristiques du moussage vertical : un faible débit permet d’obtenir des blocs de mousse de grande section. À titre de comparaison, une machine de moussage horizontale nécessite un débit 3 à 5 fois supérieur pour obtenir la même section. Grâce à la grande section du bloc, l’absence de peau supérieure et inférieure, ainsi que la finesse des bords, réduisent considérablement les pertes par usinage. L’équipement est compact (hauteur : 12 à 13 m) et son coût d’investissement est inférieur à celui du moussage horizontal. Le remplacement aisé de la trémie et du moule permet de produire des corps en mousse cylindriques ou rectangulaires, notamment des billettes rondes pour la découpe rotative.
59. Points essentiels de la sélection des matières premières pour la préparation de mousses souples
A : Polyol : Le polyéther polyol utilisé pour les mousses en blocs ordinaires a une masse moléculaire généralement comprise entre 3 000 et 4 000, principalement du polyéther triol. Le polyéther triol d'une masse moléculaire de 4 500 à 6 000 est utilisé pour les mousses à haute résilience. L'augmentation de la masse moléculaire accroît la résistance à la traction, l'allongement et la résilience de la mousse. La réactivité des polyéthers similaires diminue. L'augmentation du degré de fonctionnalisation du polyéther accélère la réaction, augmente le degré de réticulation du polyuréthane, la dureté de la mousse et diminue son allongement. Isocyanate : La matière première isocyanate utilisée pour les mousses en blocs souples de polyuréthane est principalement le diisocyanate de toluène (TDI-80). Le TDI-65, de par sa faible activité, est uniquement utilisé pour les mousses de polyuréthane polyester ou certaines mousses de polyéther spéciales. Catalyseur : Les catalyseurs utilisés pour le moussage des mousses souples en masse peuvent être classés en deux catégories : les composés organométalliques, dont le caprylate d'étain est le plus couramment utilisé ; Un autre type d'amines est constitué des amines tertiaires, couramment utilisées sous forme d'éthers diméthylaminoéthyliques. Stabilisateur de mousse : dans les mousses de polyuréthane polyester, on utilise principalement des tensioactifs non siliconés, tandis que dans les mousses de polyéther, on privilégie un copolymère organosilicié-oléfine oxydée. Agent moussant : en général, l'eau est utilisée seule comme agent moussant lorsque la densité des bulles de polyuréthane souples est supérieure à 21 kg/m³. Les composés à bas point d'ébullition, tels que le chlorure de méthylène (MC), ne sont utilisés comme agents d'expansion auxiliaires que dans les formulations de faible densité.
60. Influence des conditions environnementales sur les propriétés physiques des mousses en blocs
A : Effet de la température : la réaction de moussage du polyuréthane s'accélère avec l'augmentation de la température du matériau, ce qui peut engendrer un risque de combustion à cœur et d'incendie pour les formulations sensibles. Influence de l'humidité de l'air : l'augmentation de l'humidité entraîne une diminution de la dureté de la mousse et une augmentation de son allongement, du fait de la réaction des groupes isocyanates présents dans la mousse avec l'eau de l'air. La résistance à la traction de la mousse augmente avec la teneur en groupes urée. Effet de la pression atmosphérique : pour une même formulation, la densité de la mousse diminue significativement en altitude.
61. La principale différence entre le système de matières premières utilisé pour la mousse souple moulée à froid et la mousse moulée à chaud réside dans le fait qu'elle utilise un système de matières premières différent.
A : Les matières premières utilisées pour le moulage à froid présentent une réactivité élevée et ne nécessitent aucun chauffage externe pendant la polymérisation. Grâce à la chaleur générée par le système, la réaction de polymérisation est quasi instantanée et le démoulage peut être effectué quelques minutes après l'injection des matières premières. En revanche, la réactivité des matières premières utilisées pour le moulage à chaud est faible. Le mélange réactionnel doit donc être chauffé avec le moule après moussage, et le produit en mousse ne peut être démoulé qu'après maturation complète dans le canal de cuisson.
62. Quelles sont les caractéristiques de la mousse souple moulée à froid par rapport à la mousse moulée à chaud ?
A : ① Le processus de production ne nécessite pas de chaleur externe, ce qui permet de réaliser d'importantes économies d'énergie ; ② Coefficient d'affaissement élevé (taux de compressibilité), offrant un bon confort ; ③ Taux de rebond élevé ; ④ La mousse sans retardateur de flamme possède également certaines propriétés ignifuges ; ⑤ Cycle de production court, permettant d'économiser du moule et de réduire les coûts.
63. Caractéristiques et utilisations respectives des bulles molles et des bulles dures
A : Caractéristiques des bulles souples : La structure cellulaire des bulles souples de polyuréthane est majoritairement ouverte. Elles présentent généralement une faible densité, une bonne élasticité, une absorption acoustique, une perméabilité à l'air et une isolation thermique. Utilisations : Principalement utilisées dans la fabrication de meubles, de coussins, de sièges de véhicules, de divers matériaux composites stratifiés pour rembourrage souple, les mousses souples industrielles et civiles sont également employées comme matériaux filtrants, isolants phoniques et antichoc, matériaux décoratifs, matériaux d'emballage et isolants thermiques.
Caractéristiques de la mousse rigide : la mousse de polyuréthane est légère, possède une résistance spécifique élevée et une bonne stabilité dimensionnelle. Ses performances d’isolation thermique sont supérieures. Elle présente une forte adhérence, une bonne résistance au vieillissement et une longue durée de vie en conditions adiabatiques. Le mélange réactionnel est fluide et permet de remplir facilement les cavités et les espaces de formes complexes. La matière première utilisée pour la production de mousse rigide de polyuréthane est très réactive, ce qui permet un durcissement rapide et une production en série à haut rendement.
Utilisations : Utilisé comme matériau isolant pour les réfrigérateurs, les congélateurs, les conteneurs réfrigérés, les entrepôts frigorifiques, l'isolation des oléoducs et des conduites d'eau chaude, l'isolation des murs et des toitures des bâtiments, les panneaux sandwich isolants, etc.
64. Points clés de la conception d'une formule à bulles dures
A : Polyols : les polyéthers polyols utilisés pour les formulations de mousses rigides sont généralement des polyols d'oxyde de polypropylène à haute énergie et à indice d'hydroxyle élevé (faible masse moléculaire) ; Isocyanate : actuellement, l'isocyanate utilisé pour les mousses rigides est principalement le polyisocyanate de polyméthylène polyphényle (généralement appelé PAPI), c'est-à-dire le MDI brut et le MDI polymérisé ; Agents d'expansion : (1) agent d'expansion CFC, (2) agents d'expansion HCFC et HFC, (3) agent d'expansion pentane, (4) eau ; Stabilisateur de mousse : le stabilisateur de mousse utilisé pour les formulations de mousses rigides de polyuréthane est généralement un polymère séquencé de polydiméthylsiloxane et de polyoxoléfine. Actuellement, la plupart des stabilisateurs de mousse sont principalement de type Si-C ; Catalyseur : le catalyseur des formulations de mousses rigides est principalement une amine tertiaire, et un catalyseur organostannique peut être utilisé dans des cas particuliers. Autres additifs : Selon les exigences et les besoins des différentes utilisations des produits en mousse rigide de polyuréthane, des retardateurs de flamme, des agents d’ouverture, des inhibiteurs de fumée, des agents anti-vieillissement, des agents anti-moisissures, des agents de renforcement et d’autres additifs peuvent être ajoutés à la formule.
65. Principe de préparation de la mousse pour moulage de la peau entière
A : La mousse à peau intégrale (ISF), également connue sous le nom de mousse auto-enveloppante (mousse auto-enveloppante), est une mousse plastique qui produit sa propre peau dense au moment de sa fabrication.
66. Caractéristiques et utilisations des élastomères microporeux de polyuréthane
A : Caractéristiques : L'élastomère de polyuréthane est un polymère à blocs, généralement composé d'oligomères polyols, de segments souples à longue chaîne, de diisocyanate et d'un agent d'allongement de chaîne, formant ainsi des segments rigides. Ces segments rigides et souples s'alternent pour former une unité structurale répétitive. Outre la présence de groupes ester d'ammonium, le polyuréthane peut former des liaisons hydrogène intra- et intermoléculaires, et les segments souples et rigides peuvent former des microphases et induire une séparation de phases.
67. Quelles sont les principales caractéristiques de performance des élastomères de polyuréthane ?
A : Caractéristiques de performance : 1. Haute résistance et élasticité ; une large gamme de duretés (Shaw A10 à Shaw D75) permet de conserver une élasticité élevée. Généralement, la faible dureté requise peut être obtenue sans plastifiant, éliminant ainsi les problèmes de migration de ce dernier. 2. À dureté égale, capacité de charge supérieure à celle des autres élastomères. 3. Excellente résistance à l'usure, 2 à 10 fois supérieure à celle du caoutchouc naturel. 4. Excellente résistance aux huiles et aux produits chimiques ; le polyuréthane aromatique est résistant aux radiations, à l'oxygène et à l'ozone. 5. Haute résistance aux chocs, bonne résistance à la fatigue et aux impacts ; convient aux applications de flexion à haute fréquence. 6. Bonne flexibilité à basse température. 7. Contrairement au polyuréthane ordinaire, qui ne supporte pas des températures supérieures à 100 °C, une formulation spéciale permet de résister à des températures élevées de 140 °C. 8. Coûts de moulage et de transformation relativement faibles.
68. Les élastomères de polyuréthane sont classés selon les polyols, les isocyanates, les procédés de fabrication, etc.
A : 1. Selon la matière première (oligomère polyol), les élastomères de polyuréthane se divisent en plusieurs catégories : polyester, polyéther, polyoléfine, polycarbonate, etc. Les polyéthers se subdivisent en polytétrahydrofurane et oxyde de polypropylène. 2. Selon le diisocyanate, on distingue les élastomères aliphatiques et aromatiques, eux-mêmes subdivisés en TDI, MDI, IPDI, NDI, etc. 3. Du point de vue de leur fabrication, les élastomères de polyuréthane sont traditionnellement classés en trois catégories : coulés (CPU), thermoplastiques (TPU) et mélangés (MPU).
69. Quels sont les facteurs qui affectent les propriétés des élastomères de polyuréthane du point de vue de la structure moléculaire ?
A : Du point de vue de sa structure moléculaire, l'élastomère de polyuréthane est un polymère à blocs, généralement composé de polyols oligomères à longue chaîne flexible, de diisocyanates et d'agents d'allongement de chaîne. Ces segments rigides et souples s'alternent pour former une unité structurale répétitive. Outre la présence de groupes ester d'ammonium, le polyuréthane peut former des liaisons hydrogène intra- et intermoléculaires, et les segments rigides et souples peuvent former des microphases et induire une séparation de phases. Ces caractéristiques structurales confèrent aux élastomères de polyuréthane une excellente résistance à l'usure et une grande ténacité, ce qui leur vaut l'appellation de « caoutchouc résistant à l'usure ».
70. Différence de performance entre les élastomères de type polyester ordinaire et les élastomères de type polytétrahydrofurane éther
A : Les molécules de polyester contiennent davantage de groupes ester polaires (-COO-), qui peuvent former de fortes liaisons hydrogène intramoléculaires, donc le polyuréthane polyester a une résistance élevée, une résistance à l'usure et une résistance à l'huile.
L'élastomère préparé à partir de polyéthers polyols présente une bonne stabilité à l'hydrolyse, une résistance aux intempéries, une flexibilité à basse température et une résistance aux moisissures. Source : Polymer learning Research
Date de publication : 17 janvier 2024